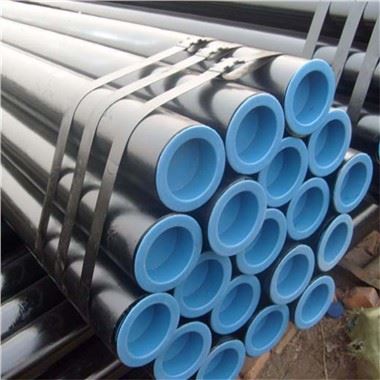
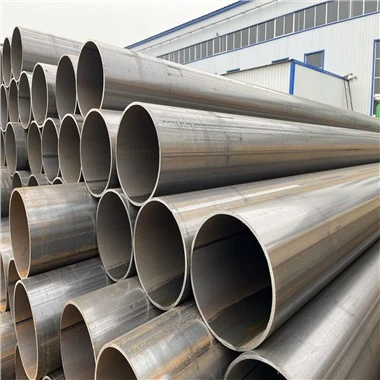
processus de production:
1. Déroulage : Placez la bobine dans le dérouleur et nivelez-la.
2. Pré-redressage : Effectuez un redressage pré-découpé et pré-soudé de la bande d'acier sur une planeuse à spirale.
3. Formage : utilisez une machine à souder HF pour presser la bande d'acier en forme de tuyau, puis passez-la à travers le trou rond.
4. Soudage à haute fréquence : utilisez une machine à souder à haute fréquence pour souder le tube soudé.
5. Carré de taille : vérifiez le carré de taille du tube soudé et ajustez la forme en dimensionnant la machine.
6. Nettoyage interne de la soudure : utilisez une tête d'outil refroidie à l'eau pour éliminer les scories internes et les étincelles de soudure.
7. Revêtement externe : utilisez une machine de décapage et de débruitage pour peindre par pulvérisation la surface externe du tuyau soudé.
8. Zingage : utilisez une machine de zingage haute tension pour augmenter la résistance à la corrosion du tube soudé.
9. Inspection : utilisez l'équipement de test professionnel pour inspecter le tuyau soudé et prenez les mesures de traitement ou de rejet correspondantes en fonction de l'exigence.
10. Emballage : Emballez le tube soudé avec des matériaux d'emballage spéciaux pour protéger le tube.

Le tube soudé HFW a une précision dimensionnelle élevée, une épaisseur de paroi élevée, une efficacité de production uniforme, des performances de performance et des propriétés mécaniques et mécaniques complètes, ainsi que la perforation, la perforation, la perforation, etc.
La pression de soudage est l'un des principaux paramètres du processus de soudage. Une fois les deux bords de l'ébauche de tube chauffés à la température de soudage, des grains métalliques communs se forment sous l'action de la force d'extrusion, c'est-à-dire une cristallisation et un soudage mutuels. La taille de la pression de soudage affecte la résistance et la ténacité de la soudure. Si la pression de soudage appliquée est faible, les bords de soudage métalliques ne peuvent pas être complètement pressés et les inclusions non métalliques et les oxydes métalliques restant dans la soudure ne sont pas faciles à décharger en raison de la basse pression, la résistance de la soudure est réduite et il est facile à craquer après avoir été stressé; si la pression est trop élevée Lorsque la température de soudage est atteinte, la majeure partie du métal est extrudée, ce qui non seulement réduit la résistance de la soudure, mais produit également des défauts tels que des bavures internes et externes excessives ou des soudures par recouvrement. Par conséquent, la pression de soudage optimale qui lui correspond doit être obtenue en pratique selon différentes variétés et spécifications. Selon l'expérience pratique, la pression de soudage unitaire est généralement de 20 à 40 MPa.
étiquette à chaud: tuyau hfw