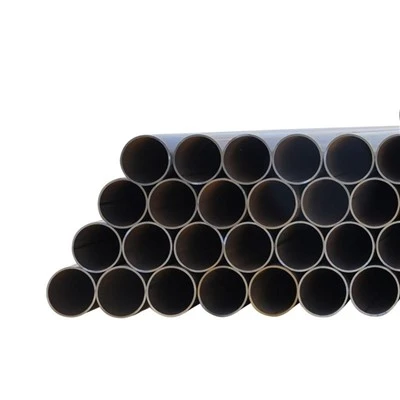
Comparaison des processus de fabrication : restes explosifs des guerres et tuyaux en spirale

Préface : Lier les différences de processus à la valeur du produit
Le processus de fabrication est l’élément central qui détermine les performances, les coûts et les scénarios d’application des tubes en acier. Pour Hebei Huayang Steel Pipe Co., Ltd., un fabricant professionnel detuyaux en acier soudés par résistance électrique, la maîtrise des différences entre les processus de fabrication des restes explosifs de guerre et des tuyaux en spirale n'est pas seulement une exigence technique, mais également la clé pour fournir aux clients des recommandations de produits spécifiques à un scénario-.
Tout d’abord, nous devons clarifier le concept de base des tuyaux ERW afin de jeter les bases de la comparaison des processus.Qu'est-ce que le tuyau ERW? Il fait référence à untuyau en acier soudé par résistance électriquequi utilise la chaleur de résistance générée par le courant électrique pour fusionner les bords d'une plaque d'acier (ou d'une bobine) formée en une ébauche cylindrique, puis applique une pression pour former une soudure ferme.Signification du tuyau Erwmet ainsi l'accent sur deux caractéristiques essentielles : la chaleur résistive comme source d'énergie de soudage et les soudures longitudinales (parallèles à l'axe du tuyau). Parmi les tuyaux de restes explosifs des guerres, tuyaux en acier hfwsont une variante à haute-performances-hfw sensest le soudage à haute-fréquence, une technologie ERW améliorée qui utilise un courant à haute-fréquence pour obtenir un soudage plus précis et plus efficace. Ci-dessous, nous comparerons les processus de fabrication des tuyaux ERW (en prenant les pratiques de production de Huayang comme référence) et des tuyaux en spirale à partir de quatre maillons clés : la préparation avant-le processus, le formage, le soudage et le post-traitement.
Préparation avant-processus : sélection des matières premières et prétraitement
Préparations des tuyaux de restes explosifs des guerres (normes strictes de Huayang)
celui de Huayangtuyaux en acier soudés par résistance électrique(y compris les restes explosifs de guerre ordinaires ettuyaux en acier hfw) ont des exigences strictes en matière de matières premières, car la qualité du soudage par résistance dépend fortement de la conductivité électrique et de la soudabilité de l'acier.
Sélection des matières premières
Huayang utilise principalement des bobines d'acier au carbone-laminées à chaud à faible-carbone-moyen-(Q195-Q345) pour les tuyaux REG, avec des indicateurs d'inspection clés :
Composition chimique : Teneur en carbone ≤0,25 % (assure une bonne soudabilité, évitant les soudures fragiles), teneur en soufre/phosphore ≤0,035 % (réduit les défauts internes comme les inclusions) ;
Qualité de surface : Pas de rouille, de piqûres ou de fissures (détectées par un scanner de surface laser, rejetant les bobines présentant des défauts plus profonds que 0,5 mm) ;
Précision de l'épaisseur : écart d'épaisseur ≤ ± 0,05 mm (contrôlé par des jauges d'épaisseur à ultrasons), garantissant une épaisseur de paroi uniforme après le formage.
Pourtuyaux en acier hfw(utilisé dans des scénarios à haute-pression), Huayang nécessite en outre une résistance à la traction de la bobine d'acier ≥480 MPa-cela garantit que le tuyau fini peut résister à une pression élevée sans déformation. En 2024, Huayang a rejeté 8 lots de bobines d'acier à teneur excessive en soufre (> 0,035 %), garantissant que seules des matières premières qualifiées entrent dans la chaîne de production.
Prétraitement des matières premières
Le processus de prétraitement des matières premières des tuyaux ERW à Huayang comprend trois étapes clés :
Déroulement et nivellement : un niveleur à 12 rouleaux redresse la bobine d'acier, assurant un écart de planéité ≤0,1 mm/m (évite les contraintes inégales pendant le formage) ;
Coupe de longueur fixe- : une cisaille de précision coupe la plaque d'acier en segments de 6 à 12 m (personnalisables selon les besoins du client), avec un écart de coupe ≤ ± 1 mm ;
Découpe des bords : une tondeuse mécanique coupe les bords de la plaque en forme de V-(angle 30°-45°, largeur 5 mm-8 mm) - cela augmente la zone de contact de soudage, assurant une fusion complète des bords de l'ébauche du tuyau.
Préparations de tuyaux en spirale
Les tuyaux en spirale (principalement les tuyaux soudés à l'arc submergé en spirale) ont des exigences préalables au-processus plus souples, se concentrant davantage sur l'adaptation au formage de-grand diamètre :
Sélection des matières premières
Les tuyaux en spirale utilisent des-bobines d'acier laminées à chaud ou des plaques d'acier à plus forte teneur en carbone (Q235-Q460), avec les caractéristiques suivantes :
Composition chimique : teneur en carbone ≤0,45 % (le soudage à l'arc peut faire fondre l'acier à haute teneur en carbone-, mais nécessite un préchauffage pour éviter les fissures) ;
Qualité de surface : une rouille mineure est autorisée (la couche de flux pendant le soudage peut couvrir de petits défauts) ;
Plage d'épaisseur : convient aux tuyaux à paroi épaisse- (épaisseur de paroi ≥ 8 mm), mais l'écart d'épaisseur peut atteindre ± 0,1 mm (supérieur à celui des tuyaux ERW).
Prétraitement des matières premières
Le prétraitement des tuyaux en spirale est plus simple que celui des tuyaux ERW :
Déroulage (pour les bobines) : aucun nivellement strict n'est requis (la formation en spirale peut compenser des irrégularités mineures) ;
Traitement des bords : seul un simple meulage est effectué pour éliminer les bavures, pas de coupe en forme de V - (augmente la difficulté de soudage et réduit la qualité de la fusion) ;
Pas de coupe à longueur fixe- : la bobine d'acier est introduite dans la machine de formage en continu, la coupe est effectuée après le formage (ce qui entraîne un taux de gaspillage plus élevé).

Processus de formage : REW orientés avec précision-SRE ou spirale orientée à l'échelle-
Formation de tuyaux de restes explosifs des guerres (processus à gradient de rouleaux multiples de Huayang)
Le formage des tubes ERW à Huayang donne la priorité à la précision dimensionnelle, en adoptant un « processus de formage à gradient de rouleaux multiples » qui divise la plaque plate en une ébauche cylindrique en trois étapes :
Pré-Formage (U-Façonnage)
La tôle d'acier découpée est introduite dans l'unité de préformage- (4-6 jeux de rouleaux horizontaux), qui applique une pression progressivement croissante (5 kN-15 kN) pour plier la plaque en forme de U. Contrôles clés :
Cohérence de courbure : le rayon inférieur en forme de U-est égal à la moitié du diamètre intérieur du tuyau (par exemple, les tuyaux de Φ219 mm nécessitent un rayon de 109,5 mm) ;
Alignement des bords : un système d'alignement visuel garantit que les deux bords de la forme en U-sont parallèles, avec un écart ≤0,3 mm (évite un mauvais alignement du soudage).
Formage intermédiaire (formage semi--circulaire)
Le flan en forme de U-entre dans l'unité de formage intermédiaire (3-4 jeux de rouleaux verticaux), qui plie les deux côtés vers le haut pour former un demi-cercle. Huayang utilise ici la technologie de « formage élastique » :
Réglage flexible de la pression (8kN-20kN) pour éviter la déformation plastique de la plaque d'acier ;
Contrôle d'ouverture semi--circulaire à 30°-40°, garantissant une entrée en douceur dans l'étape de formage finale.
Formage final (mise en forme circulaire)
L'ébauche semi--circulaire entre dans l'unité de formage finale (2-3 ensembles de rouleaux horizontaux-verticaux combinés), qui ferme l'ouverture dans une ébauche de tuyau cylindrique. Cette étape est critique pour la précision :
Contrôle du diamètre extérieur : un instrument de mesure du diamètre laser -surveille en temps réel le flan, ajustant l'écart à ≤ ± 0,1 mm (par exemple, les tuyaux de Φ 325 mm sont contrôlés à 325 ± 0,1 mm) ;
Contrôle de l'ovalité : les rouleaux combinés ajustent la pression sur différents côtés, garantissant une ovalité ≤0,5 % (par exemple, les tuyaux de Φ114 mm ont une ovalité ≤0,57 mm) ;
Contrôle de l'écartement des coutures : L'écartement des bords est maintenu à 0,1 mm-0,2 mm (pour les restes explosifs des guerres ordinaires) ou 0,05 mm-0,1 mm (pour les restes explosifs des guerres ordinaires).tuyaux en acier hfw), créant des conditions de soudage optimales.
Formage de tuyaux en spirale
Le formage de tubes en spirale se concentre sur la production de-grands diamètres mais manque de précision, en utilisant un "processus de formage par laminage en spirale" :
Roulement en spirale
La bobine d'acier est introduite dans une machine de formage en spirale à un angle fixe (30°-60°, ajusté en fonction du diamètre cible - les diamètres plus grands nécessitent des angles plus petits). Les rouleaux de formage de la machine poussent la bobine d'acier en spirale vers l'avant, formant progressivement une ébauche cylindrique. Principales limites :
Alignement des bords : repose sur un réglage manuel, ce qui entraîne des espaces inégaux (0,5 mm à 1 mm) et une mauvaise cohérence de la soudure ;
Contrôle de l'ovalité : en raison de la contrainte en spirale, l'ovalité dépasse souvent 1 % (par exemple, les tuyaux de Φ 1 200 mm ont une ovalité ≥ 12 mm), ce qui affecte l'étanchéité dans les scénarios de haute -pression ;
Limitation de vitesse : la vitesse de formage n'est que de 1 à 5 m/min, soit 1/10 de celle de Huayangtuyau en acier hfwvitesse de formage (30-60 m/min).

Processus de soudage : chaleur par résistance (ERW) vs chaleur par arc (spirale)
Soudage de tuyaux ERW (technologie de base de Huayang)
Le soudage est le maillon le plus distinctif des tuyaux de restes explosifs des guerres-Le processus de Huayang est divisé en tuyaux de restes explosifs des guerres ordinaires etHFWsoudage, tous deux appartenant àtuyau en acier soudé par résistance électriquetechnologiques.
Soudage ERW ordinaire (basse-moyenne fréquence)
Adapté aux tuyaux ERW basse-pression (pression de service ≤ 2 MPa), le procédé utilise des électrodes de cuivre pour conduire un courant à moyenne-fréquence (1 kHz-3 kHz) :
Génération de chaleur : le courant passe à travers les bords du tuyau (haute résistance), les chauffant à 1 200 - 1 300 degrés (état de fusion du plastique) ;
Fusion par extrusion : les rouleaux d'extrusion appliquent une pression (2MPa-5MPa) pour extraire le métal fondu et l'air, formant ainsi une soudure ferme ;
Avantage d'efficacité : Vitesse de soudage 10-20 m/min, pas besoin de fil de soudure ni de flux (évite la corrosion liée aux résidus).
Par exemple, les tuyaux d'échafaudage Φ48 × 3,5 mm de Huayang utilisent cette méthode de soudage-chaque tuyau de 6 m ne prend que 18 secondes à souder, avec une résistance de soudure de 85 à 90 % du métal de base.
Soudage HFW (haute-fréquence)
Utilisé pour tuyaux en acier hfw(scénarios de haute-pression), Huayang utilise des machines à souder haute fréquence SMS allemandes importées :
Chauffage par induction : une bobine d'induction à haute fréquence (300 kHz-500 kHz) génère un champ magnétique autour de l'ébauche du tuyau, induisant des courants de Foucault sur le bord pour le chauffer (largeur de chauffage ≤ 2 mm, évitant le grossissement des grains du métal de base) ;
Refroidissement synchrone : un système de brouillard d'eau refroidit la soudure immédiatement après l'extrusion, réduisant le temps de refroidissement à 30 secondes (affine les grains de soudure) ;
Recuit après-soudure : le tube soudé est chauffé entre 700 et 750 degrés pour éliminer les contraintes internes, la résistance de la soudure atteignant 95 % de celle du métal de base.
Dans le cadre du projet de gazoduc Shanxi-Beijing 2023, le gazoduc Φ325×10 mm de Huayangtuyaux en acier hfw (soudé via ce processus) a résisté à un test hydrostatique de 12 MPa, répondant aux normes de transport à haute-pression.
Soudage de tuyaux en spirale (soudage à l'arc submergé)
Les tuyaux en spirale utilisent le soudage à l'arc submergé (SAW), s'appuyant sur la chaleur de l'arc et le flux granulaire :
Génération d'arc : Un arc électrique entre le fil de soudage et l'ébauche de tuyau fait fondre le métal de base et le fil (température ≥ 3 000 degrés) ;
Protection du flux : le flux granulaire couvre l'arc et le bain de fusion, empêchant la contamination de l'air mais laissant des résidus ;
Soudage double- : la plupart des tuyaux en spirale utilisent une scie SAW double-face pour améliorer la résistance de la soudure, mais cela double la complexité et le coût du processus.
Principaux inconvénients par rapport aux restes explosifs des guerres :
Faible efficacité : vitesse de soudage 1-5 m/min, 1/6 des restes explosifs des guerres ordinaires ;
Risque de résidus : des résidus de flux peuvent rester dans la soudure, augmentant les risques de corrosion dans les environnements humides ;
Taux de défauts : la chaleur de l'arc est difficile à contrôler, ce qui entraîne un taux de défauts de soudure de 5 à 8 % (contre ≤ 0,5 % pour Huayang).tuyaux en acier hfw).
Traitement après-traitement : inspection de précision ou finition de base
Post-traitement des canalisations de restes explosifs de guerre- (contrôle de qualité strict de Huayang)
Huayang met en œuvre un système « inspection complète-des processus + traitement ciblé » pour les canalisations de restes explosifs des guerres :
Coupe et façonnage des soudures
Tuyaux ERW ordinaires : un coupe-bordure mécanique élimine les cordons de soudure en excès (hauteur ≤0,2 mm), garantissant ainsi que la surface du tuyau est lisse ;
Tubes en acier HFW: Une rectifieuse de précision polit la soudure pour qu'elle affleure le corps du tuyau (déviation ≤0,1 mm), réduisant ainsi la résistance à l'écoulement lors du transport des fluides.
Contrôle qualité
Trois inspections clés garantissent la qualité :
Détection de défauts par ultrasons : scanne la soudure à 360° pour détecter les défauts internes (sensibilité ≥0,5 mm) ;
Test de pression hydrostatique : Tests à 1,2 à 1,5 fois la pression nominale (par exemple, 12 MPa pourtuyaux en acier hfw) pendant 10 minutes, aucune fuite autorisée ;
Test de propriétés mécaniques : les échantillons sont soumis à des tests de traction, d'impact et de flexion (Huayang'stuyaux en acier hfwavoir une résistance aux chocs ≥60J/cm² à -40 degrés).
Post-tube en spirale-Traitement
Le post-traitement des tuyaux en spirale-est plus simple et se concentre sur la réparation de base des défauts :
Nettoyage du flux : utilise une brosse ou un jet d'air pour éliminer le flux de surface, mais les résidus internes sont difficiles à éliminer ;
Réparation des défauts : la détection des défauts aux rayons X-identifie les défauts (par exemple, inclusions de scories), qui sont réparés par soudage manuel (faible efficacité et mauvaise cohérence) ;
Aucun test de pression : en raison de leur grand diamètre et de leur coût élevé, la plupart des tuyaux en spirale ignorent les tests de pression hydrostatique, ce qui augmente les risques de fuite.
Conclusion :-Sélection basée sur le processus pour Huayang et ses clients
Les différences de processus de fabrication entre les tuyaux SRE et les tuyaux en spirale déterminent directement la valeur de leur produit : les tuyaux SRE de Huayang (ordinaires et tuyaux en acier hfw) excellent en termes de précision, d'efficacité et de performances à haute-pression, grâce à un contrôle strict des matières premières, au formage à plusieurs-rouleaux et au soudage thermique par résistance. Les tuyaux en spirale, bien qu'ils conviennent à la production de -diamètres de grand diamètre, présentent des limites en termes de précision, d'efficacité et de résistance à la corrosion.
Pour les clients, comprendre ces différences de processus est essentiel à une sélection rationnelle :
Si le diamètre du tuyau est ≤ 630 mm (indépendamment de la basse ou de la haute pression), choisissez des tuyaux SRE-SRE ordinaires pour les scénarios de basse-pression (échafaudages, gaz intérieur) ettuyaux en acier hfw pour les scénarios à haute-pression (pétrole/gaz, vapeur à haute-pression) ;
Si le diamètre dépasse 800 mm et la pression est ≤ 4 MPa, choisissez des tuyaux en spirale, mais faites attention au nettoyage régulier des résidus de flux.
En tant que fabricant professionnel detuyaux en acier soudés par résistance électrique, Huayang continuera d'optimiser les restes explosifs des guerres etHFWprocessus (par exemple, développer un diamètre de 800 mm-tuyaux en acier hfw) pour étendre les scénarios d'application. En fin de compte, le processus est le fondement de la qualité-Les normes de fabrication strictes de Huayang garantissent que chaquetuyau en acier soudé par résistance électriquerépond aux besoins des clients, favorisant une coopération-gagnant-gagnant.